


Købervejledningen til automatiske rundsavsmaskiner: Hvad skal du vide, før du investerer
 2026.06.09
 Industri nyheder
Hvad en automatisk rundsavsmaskine faktisk gør anderledes
En automatisk rundsavsmaskine er ikke blot en rundsav med en motor. Den definerende egenskab er automatisering - maskinen håndterer materialetilførsel, skærepositionering, fastspænding og cyklussekvensering uden at kræve, at en operatør manuelt styrer hvert snit. Afhængigt af konfigurationen kan den også håndtere materialetilførsel fra en stang eller spole, længdemåling, styktælling og udføringsstabling, alt sammen integreret i en enkelt produktionscyklus.
Denne skelnen er vigtig, fordi den direkte ændrer økonomien og anvendelsesområdet sammenlignet med manuelle eller halvautomatiske alternativer. En dygtig operatør på en manuel sav kan udføre 100-150 snit i timen på en god dag, med ensartethed, der forringes over et langt skift. En automatisk rundsavskæremaskine, der kører i et produktionsmiljø, kan tåle 400-800 snit i timen med dimensionelle tolerancer, der holdes konsekvent over hele kørslen. For operationer, hvor skærevolumen, længdenøjagtighed eller arbejdsomkostninger er begrænsninger, er dette hul hele forretningsgrundlaget for investeringen.
Automatiseringen ændrer også operatørens rolle. I stedet for at udføre skæringen programmerer operatøren jobbet, læsser materiale, overvåger cyklussen og håndterer undtagelser. En enkelt operatør kan ofte overvåge flere maskiner samtidigt, hvilket er en meningsfuld arbejdseffektivitet, som manuel skæring ikke kan matche.
Hovedtyper af automatiske rundsavsmaskiner og hvor hver passer
Kategorien dækker over en række maskinarkitekturer designet til forskellige materialer, skærevolumener og produktionsmiljøer. At forstå, hvilken type der passer til din applikation, er det første filter, før du evaluerer specifikke modeller.
Kold sav (automatisk metalcirkulær savmaskine)
Kolde save bruger en tandet cirkulær klinge, der kører ved lavt omdrejningstal med skærevæske til at generere spåner i stedet for varme. Fordi klingen forbliver kølig, er der ingen varmepåvirket zone på skærefladen, ingen grat i de fleste tilfælde og ingen hærdning af skærekanten. Automatiske koldsavmaskiner er det dominerende valg til præcisionsskæring af massivt stangmateriale, konstruktionsstål, aluminiumsekstruderinger, kobber og messing. Skærekvaliteten er høj nok til, at mange applikationer ikke kræver sekundær efterbehandling. De er langsommere end slibe- eller friktionssave i rå kapacitet, men skærekvaliteten og klingens levetid gør dem mere omkostningseffektive i de fleste metalfremstillingssammenhænge.
Automatisk rundsavskæremaskine med hårdmetal
Rundsave med hårdmetalspidser kører ved højere hastigheder end koldsave og bruges i vid udstrækning til skæring af ikke-jernholdige metaller, plast, kompositter og træbaserede materialer. De producerer en ren, glat snitflade ved højere fremføringshastigheder, end koldsave tillader. Automatiske versioner med programmerbar fremføring og længdestop er almindelige i aluminiumsfremstilling, vindues- og dørfremstilling og møbelkomponentproduktion. Klingens levetid er stærkt påvirket af materialets hårdhed og spånfrigang - at tilpasse klingegeometri og tandantal til materialet er afgørende for både skærekvalitet og driftsomkostninger.
CNC rundsav maskine
En CNC-rundsavmaskine tilføjer programmerbar kontrol over alle skæreparametre - fremføringshastighed, klingehastighed, skærevinkel, længdestop og cyklussekvensering - gennem en dedikeret CNC-controller. Disse maskiner er bygget til højblandede produktionsmiljøer, hvor job skifter hyppigt, og hvor der kræves alsidige skærevinkler (geringssnit, sammensatte vinkler). CNC-styring muliggør optimeringsfunktioner som automatisk sortering af skærelister for at minimere materialespild, restsporing og integration med ERP eller produktionsstyringssystemer. De bærer en højere indgangsomkostning end automatiske save med fast cyklus, men leverer betydeligt større fleksibilitet.
Bundle og flerstrengede automatiske save
Til operationer, der skal skære flere stykker stang, rør eller profil samtidigt, klemmer og skærer bundtsave flere tråde i en enkelt cyklus. Dette multiplicerer gennemløbet uden at multiplicere cyklustiden, hvilket gør dem velegnede til store stålservicecentre og distributionsapplikationer. Afvejningen er, at mulighederne for skærevinkler er begrænsede, og materialet skal være ensartet på tværs af bundtet - disse er kapacitetsoptimerede maskiner, ikke fleksibilitetsoptimerede.
Nøglespecifikationer, der skal sammenlignes, når du vælger en maskine
Specifikationsark til industrielle rundsavsmaskiner indeholde en masse tal. Det er de parametre, der faktisk afgør, om en maskine passer til dine produktionskrav.
| Specifikation | Hvad det betyder | Hvorfor det betyder noget |
| Maksimal skærediameter | Største runde eller firkantede sektion maskinen kan skære | Skal dække dit største forventede emne med margin |
| Bladdiameter | Fysisk størrelse af savklingen | Bestemmer skærekapacitet; større knive koster mere pr. udskiftning |
| Klingehastighed (rpm/m/min) | Rotations- eller perifer skærehastighed | Skal matche materialekrav; for hurtigt på stål genererer varme |
| Tilspændingskraft / tilspændingshastighed | Hvor aggressivt bladet bevæger sig gennem materialet | Driver cyklus tid; skal kunne kontrolleres for forskellige materialer |
| Længdemålenøjagtighed | Tolerance for positionering i længdesnit | Bestemmer, om sekundære dimensioneringsoperationer er nødvendige |
| Geringsrækkevidde | Vinkelskæreområde (f.eks. 0° til 60°) | Påkrævet, hvis dine jobs omfatter vinklede snit |
| Spændesystem | Hvordan materialet holdes under skæringen (hydraulisk, pneumatisk, mekanisk) | Påvirker skærenøjagtighed, materialemærkning og cyklustid |
| Kontrolsystem | PLC, CNC eller proprietær controller | Bestemmer programmeringsfleksibilitet, integrationsevne og supporttilgængelighed |
Ud over disse kerneparametre skal du bede om cyklustidsdata fra den virkelige verden om materialeprofiler, der ligner din applikation. Producenter angiver maksimale hastigheder under ideelle forhold; faktisk gennemløb på dit specifikke materiale ved din nødvendige længdetolerance kan variere. At anmode om en testklip på dit materiale - enten personligt på producentens anlæg eller gennem en prøveskæringsdemonstration - er den mest pålidelige måde at verificere ydeevnepåstande, før du forpligter dig til et køb.

Materialekompatibilitet: Tilpasning af maskinen til det, du skærer
En automatisk rundsav er ikke et universelt skæreværktøj. Hver maskintype og knivkonfiguration er optimeret til et specifikt materialeområde, og at køre det forkerte materiale gennem den forkerte maskine forringer skærekvaliteten, forkorter knivens levetid og kan beskadige selve maskinen. Her er, hvordan almindelige materialer knyttes til maskintype:
- Blødt stål og konstruktionsstål: Automatiske koldsavmaskiner er standardvalget. Lav knivhastighed, skærevæske og hårdmetal- eller HSS-klinger giver rene snit uden varmeforvrængning. Slibehjulsave kan skære stål hurtigere, men efterlade en ru, hærdet snitflade, der kræver sekundær bearbejdning.
- Rustfrit stål: Kræver langsommere fremføringshastigheder og mere skærevæske end blødt stål for at klare arbejdshærdning. Dedikerede rustfrit klassificerede klinger med passende tandgeometri er essentielle - brug af et standardblad af blødt stål på rustfrit fremskynder arbejdets hærdning ved skærekanten og forkorter bladets levetid dramatisk.
- Aluminium og ikke-jernholdige metaller: Automatiske rundsavskæremaskiner med hårdmetal, der kører ved højere hastigheder, er passende. Aluminium kræver klinger med høje tandantal, positive spånvinkler og spånfrigang designet til de lange, snorlige spåner, som aluminium genererer. Skærevæske eller luftblæsning er nødvendig for at fjerne spåner og forhindre genskæring.
- Plast og kompositter: Valg af knive er kritisk - den forkerte kniv forårsager smeltning, skår eller delaminering. De fleste ingeniørplaster skærer rent med fintandet hårdmetalblade ved moderate hastigheder. Fiberforstærkede kompositmaterialer kræver specialiserede diamant- eller PCD-klinger (polykrystallinsk diamant) og genererer slibestøv, der kræver korrekt støvudsugning.
- Træ og træbaserede paneler: Højhastighedssave i hårdmetal er standard. For massivt træ skal tandgeometrien tilpasses til åreretningen. Til MDF, spånplader og laminater minimerer fintandede klinger afslag på overfladefineren eller laminatoverfladen.
- Rør og hulsektion: Variation i vægtykkelse og det afbrudte snit, når bladet forlader hver væg, kræver klingekonfigurationer, der er forskellige fra massiv stang. Nogle automatiske save inkluderer rørspecifikke fremførings- og fastspændingsindstillinger for at styre de forskellige skæredynamikker og forhindre klingeafbøjning eller materialekollaps under fastspænding.
Automatiseringsfunktioner, der direkte påvirker produktiviteten
Automatiseringsniveauet indbygget i en industriel rundsavmaskine varierer betydeligt mellem indgangsniveau og fuldt integrerede produktionssystemer. Dette er de funktioner, der direkte omsættes til målbare produktivitets- og kvalitetsforbedringer:
Automatisk længdestop og materialefremføring
Et programmerbart længdestop positionerer automatisk materialet til den nødvendige skærelængde, hvilket eliminerer manuel måling og den dimensionelle variation, der følger med. Sammen med en automatisk stangføder eller bundtlæsser kan maskinen køre en komplet skæresekvens på en fuld stang uden operatørindgreb ud over den første opsætning. På maskiner med servodrevet længdepositionering kan en nøjagtighed på ±0,1 mm over hele stanglængder opnås - strammere end de fleste manuelle opsætninger kan levere konsekvent.
Reststyring og materialeoptimering
Avancerede CNC-rundsavmaskiner inkluderer snitoptimeringssoftware, der sekvenserer skærelisten for at maksimere udbyttet fra hver stang, hvilket minimerer restmateriale. Denne funktion er især værdifuld, når der skæres i dyre materialer som rustfrit stål eller aluminium, hvor materialeomkostningerne er en betydelig del af delomkostningerne. Nogle systemer integrerer restsporing - logning af resterende stanglængder i beholdningen, så de kan allokeres til fremtidige job i stedet for at blive skrottet.
Adaptiv foderkontrol
Avancerede automatiske rundsavsskæremaskiner inkluderer sensorer, der overvåger skærebelastning eller klingemotorstrøm i realtid og justerer fremføringshastigheden automatisk for at opretholde optimale skæreforhold. Dette kompenserer for variationer i materialehårdhed, knivslid og ændringer i sektionsgeometri (såsom ind- og udgang af hule sektioner) uden operatørinput. Adaptiv fremføringskontrol forlænger knivens levetid, bevarer skærekvaliteten og reducerer risikoen for knivskader fra aggressiv indføring i uventet hårdt materiale.
Automatisk kompensation for knivslid
Efterhånden som en klinge slides, falder dens effektive diameter, hvilket påvirker skærepositionen, hvis den ikke kompenseres. Maskiner med automatisk knivslidskompensation måler eller beregner effektiv knivdiameter og justerer skærecyklussen i overensstemmelse hermed for at opretholde længdenøjagtigheden. Uden denne funktion skal operatører med jævne mellemrum genkalibrere maskinen manuelt, efterhånden som knivene slides - en tidskrævende proces, der introducerer et vindue med unøjagtige dele, hvis genkalibreringen er forsinket.
Sikkerhedskrav til industrielle rundsavsmaskiner
Automatiske rundsavsmaskiner er højenergiskæreudstyr, der arbejder ved hastigheder og kræfter, der kræver korrekt konstruerede sikkerhedssystemer. Overholdelseskrav varierer fra marked til marked, men følgende repræsenterer gældende standardpraksis for industrielle installationer:
- Klingebeskyttelse: Fuld indeslutning af klingen under skærecyklussen er standard på moderne automatiske maskiner. Beskyttelsen skal forhindre adgang til klingen under enhver del af skærecyklussen og bør kun tillade adgang, når klingen er helt stoppet, og al oplagret energi er blevet spredt.
- Sikkerhedslåse: Alle adgangsdøre og afskærmninger skal låses sammen med maskinens kontrolsystem, så åbning af enhver afskærmning, mens maskinen er i cyklus, stopper skærebevægelsen øjeblikkeligt. Sikkerhedsklassificerede låseanordninger (opfylder IEC 60947-5-3 eller tilsvarende) er påkrævet på de fleste markeder.
- Nødstop: Nødstopknapper ved hver førerplads og på maskinens krop er obligatoriske. På maskiner med lange ind- eller udløbstransportører sikrer ekstra nødstop med intervaller langs linjen, at operatører kan nå en hurtigt uanset deres position.
- Indeslutning af spåner og kølevæske: Metalskæring genererer spåner og kølevæskespray, der skal være indeholdt i maskinens kabinet for at beskytte operatører og det omgivende miljø. Spåntransportsystemer, der automatisk fjerner spåner fra skærezonen, er standard på maskiner i produktionskvalitet og reducerer den manuelle rengøringstid betydeligt.
- Støj og vibrationer: Industrielle rundsavsmaskiner ved produktionshastigheder kan generere betydelige støjniveauer. Akustiske kabinetter eller lyddæmpende paneler fås som ekstraudstyr på de fleste platforme. Støjvurderinger på arbejdspladsen er påkrævet i de fleste jurisdiktioner, hvis operatører udsættes for vedvarende niveauer over 80–85 dB(A).
- CE / UL certificering: For maskiner, der sælges på henholdsvis EU- eller Nordamerikanske markeder, bekræfter CE-mærkning (Machinery Directive 2006/42/EC) og UL- eller CSA-certificering, at maskinen er blevet vurderet i forhold til gældende sikkerhedsstandarder. Bekræft altid, at disse certificeringer er aktuelle og dækker den specifikke maskinkonfiguration, der købes, ikke kun basisplatformen.
Samlede ejeromkostninger ud over købsprisen
Anskaffelsesprisen for en automatisk rundsav er det mest synlige tal, men sjældent det vigtigste over en 10-15 års driftslevetid. Disse er de omkostningskategorier, der fortjener opmærksomhed under evalueringsprocessen:
Blade omkostninger og levetid
Savklinger til industrielle rundsavsmaskiner repræsenterer en tilbagevendende driftsomkostning, der varierer meget afhængigt af materiale, klingespecifikation og skæreforhold. En klinge med hårdmetal til aluminiumskæring kan koste $150-$400 og holde flere hundrede tusinde snit under gode forhold. En kold savklinge til stål kan koste $300-$800 og holde 50.000-150.000 snit afhængigt af materialekvalitet og skæreparametre. Beregn forventede bladomkostninger pr. snit til din specifikke applikation — det er ofte en mere væsentlig linjepost end maskinvedligeholdelse i løbet af udstyrets levetid.
Skærevæskesystemer
Koldsav og de fleste automatiske metalsave kræver skærevæske til afkøling, smøring og spånskylning. Dette indebærer løbende omkostninger til væskekoncentrat, vandbehandling, væskeanalyse og vedligeholdelse samt eventuel bortskaffelse af brugt væske. Tågeudsugningssystemer tilføjer yderligere kapital- og driftsomkostninger. For store mængder operationer er væskestyring en ikke-triviel driftsovervejelse - nogle faciliteter skifter til næsten-tør- eller minimumsmængdesmøring (MQL)-systemer for at reducere væskehåndteringskompleksiteten.
Planlagt vedligeholdelse og tilgængelighed af reservedele
En automatisk rundsavskæremaskine, der kører i produktion, er et betydeligt aktiv, hvis nedetid har reelle omkostninger. Evaluer producentens lokale servicenetværk, reservedeles tilgængelighed og leveringstider og tilgængeligheden af fjerndiagnosesupport før køb. For operationer på markeder fjernt fra producentens primære servicebase kan denne vurdering flytte det foretrukne leverandørvalg væk fra den laveste prismulighed. Forebyggende vedligeholdelsessæt, servicekontrakter og operatørtræningsprogrammer er værd at prissætte under købsforhandlingen i stedet for efter installationen.


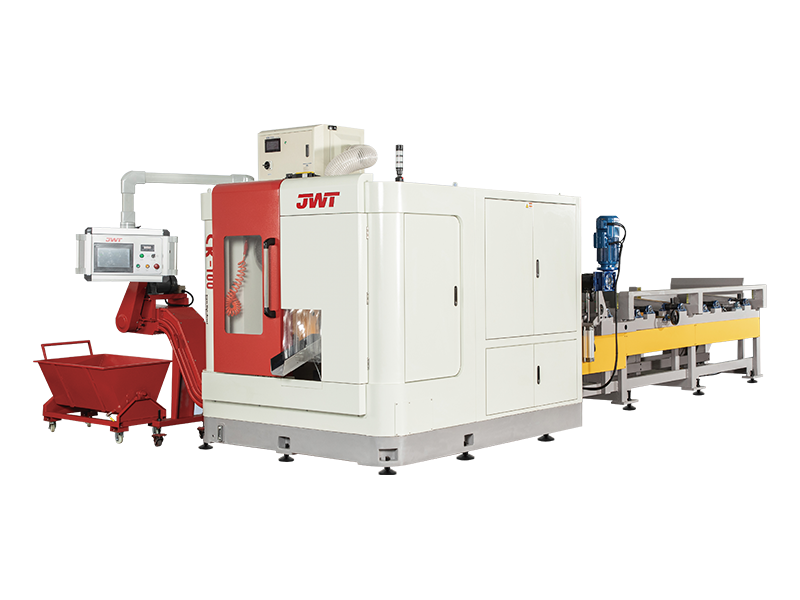


Hvis du er interesseret i vores rundsavsmaskine eller produktionslinje, bedes du kontakte os
KONTAKTOPLYSNINGER
Zhejiang Jingweite Machine Tool Co.,Ltd.
- No.661 Jiyi Road, Wanghai Hi-tech Industrial Park, Haiyan, Jiaxing City, Zhejiang-provinsen
- TEL:+86-0573-86035661
- E-Mail: [email protected]
Produkter
Hurtigt link
Nyheder
Mobil terminal
