


Vandret højhastighedsbåndsavmaskine: Komplet vejledning til typer, specifikationer, klingevalg og industrielle applikationer
 2026.03.18
 Industri nyheder
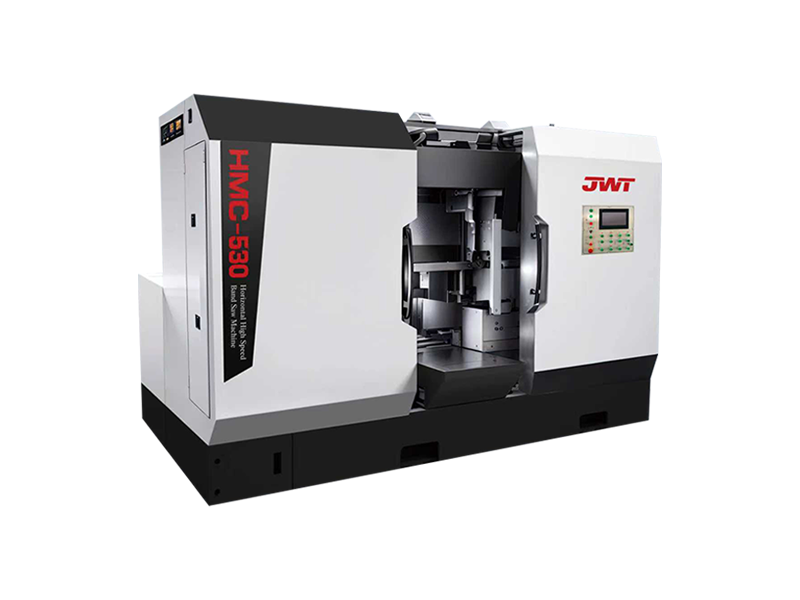
A vandret højhastighedsbåndsavmaskine er et præcisionsskæreværktøj konstrueret til at skære gennem metal, træ, plastik og kompositmaterialer ved væsentligt højere klingehastigheder end konventionelle båndsave, hvilket giver hurtigere cyklustider, renere snitflader og større gennemløb uden at gå på kompromis med dimensionsnøjagtigheden. I modsætning til lodrette båndsave, hvor emnet føres manuelt hen over en stationær klinge, klemmer vandrette konfigurationer materialet i en fast skruestik, mens savhovedet går ned eller krydser gennem det - et design, der i sagens natur er sikrere, mere repeterbart og bedre egnet til skæreoperationer i produktionsvolumen. Industrier, der spænder fra rumfarts- og bilfremstilling til fremstilling af stålkonstruktioner og møbelproduktion, er afhængige af disse maskiner som en hjørnesten i deres arbejdsproces for behandling af råmaterialer.
Hvad er en horisontal højhastighedsbåndsavmaskine, og hvordan fungerer den
A vandret båndsavmaskine fungerer efter princippet om en klinge med kontinuerlig løkke spændt mellem to drevne hjul - et drevet drivhjul og et passivt medløbshjul - der roterer bladet i en enkelt, konsistent skæreretning. I den vandrette konfiguration er savbuen (rammen, der bærer klingen og hjulene) monteret således, at klingen bevæger sig i et vandret plan i forhold til gulvet. Arbejdsemnet er fastgjort i en hydraulisk eller mekanisk skruestik, og savbuen falder ned gennem tyngdekraften eller hydraulisk tryk, hvorved klingen føres gennem tværsnittet af materialet, der skæres.
Hvad løfter a højhastighedsbåndsav over standardhastighedsækvivalenter er bladets hastighed. Konventionelle båndsave til metalskæring arbejder med klingehastigheder på 20-80 meter i minuttet. Højhastighedsvarianter - især dem udstyret med hårdmetal- eller bimetal-blade med variabel stigning - kører med 100-400 meter i minuttet afhængigt af materialetype. Dette udvidede hastighedsområde gør det muligt for maskinen at skifte fra at skære hårdt værktøjsstål ved lav hastighed til at skære aluminiumslegeringer, plast og ikke-jernholdige metaller ved betydeligt forhøjede hastigheder, hvilket dramatisk reducerer skæretiden pr. styk og øger den daglige outputkapacitet.
Nedstigningen af savbuen reguleres af en hydraulisk foderreguleringsventil, der justerer skæretrykket baseret på materialemodstand. På fuldautomatiske modeller er denne fremføringshastighed servostyret og justeres løbende af maskinens CNC- eller PLC-system som reaktion på motorbelastningsfeedback - en funktion kaldet adaptiv eller konstant-belastningsfremføringskontrol, der beskytter klingen mod overbelastning og samtidig maksimerer skærehastigheden.
Nøglekomponenter i en højhastigheds vandret båndsav
Forståelse af de vigtigste mekaniske og elektriske undersystemer i en vandret højhastighedsbåndsavmaskine er afgørende for købere, der evaluerer specifikationer, vedligeholdelsesteams, der administrerer oppetid, og operatører, der diagnosticerer problemer med skærekvalitet. Hver komponent spiller en direkte rolle i maskinens ydeevne og skærekvalitet.
Savbue og rammekonstruktion
Savbuen er den strukturelle enhed, der huser klingehjulene, klingestyrene og drivmotoren. På højhastighedsmaskiner skal denne ramme være væsentligt mere stiv end på standardsave for at modstå vibrationerne, der genereres af højere klingehastigheder og de reaktive kræfter under aggressiv skæring. Førsteklasses maskiner bruger støbejern eller tunge svejsede stålbuer, der er stressaflastet efter fremstilling for at eliminere resterende forvrængning. Stævnens stivhed bestemmer direkte bladets sporingsstabilitet og dermed skærets rethed. En bøjelig eller resonerende bue producerer bølgede snit - en almindelig kvalitetsklage på underpowered eller dårligt konstruerede budgetmaskiner.
Drivmotor og system med variabel hastighed
Drivmotoren driver drivhjulet, der bevæger klingen. På højhastigheds horisontale båndsave , er motoren typisk en trefaset induktionsmotor parret med et variabelt frekvensdrev (VFD), der tillader trinløs justering af bladhastigheden over hele driftsområdet uden mekaniske gearskift. Motoreffekten på mellemstore produktionsmaskiner falder typisk mellem 3 kW og 7,5 kW; kraftige konstruktionsstålmaskiner kan bruge 11-22 kW motorer. VFD'en muliggør ikke kun præcis hastighedsindstilling for hver materialetype, men giver også mulighed for blød start, der forlænger bladets levetid ved at eliminere stødbelastningen fra direkte start ved fuld hastighed.
Blade Guide System
Klingestyr begrænser bladet til siden og forhindrer det i at vride eller afbøje under skærebelastning. På højhastighedsmaskiner er styrene placeret på begge sider af skærezonen - så tæt på emnet, som materialets dimensioner tillader det - og bruger hærdede hårdmetalskær eller præcisionslejeruller til at understøtte klingens bagside og sider. Jo tættere og mere præcist styrene er indstillet, jo mere lige skæret. Styrejustering er en kritisk vedligeholdelsesopgave; slidte eller forkert justerede styr er den førende årsag til for tidlig knivsvigt og diagonale snit. På automatiske CNC-maskiner justeres guideafstanden ofte automatisk, så den passer til det programmerede materialetværsnit.
Hydraulisk skruestik og spændesystem
Skruestikken holder arbejdsemnet stift under skæring. På produktionsmaskiner påfører hydrauliske skruer automatisk styret klemkraft ved starten af hver skærecyklus og frigiver efter færdiggørelse af skæringen. Hydraulisk spændekraft kan typisk justeres fra 5 til 50 kN for at rumme materialer lige fra tyndvæggede rør til solide strukturelle stålstænger. Nogle maskiner har dobbelte skruestik - en fast skruestik på den ene side og en bevægelig skruestik på den anden - hvilket muliggør automatisk fremføring af stangen fra et bundt eller magasin uden manuel genplacering mellem snit.
Kølevæskesystem
Højhastighedsskæring genererer betydeligt mere varme end langsomme hastigheder. Et effektivt kølevæsketilførselssystem er ikke valgfrit på en højhastighedsbåndsav - det er en forudsætning for at opnå nominel klingelevetid og skærekvalitet. Kølevæskesystemet pumper skærevæske (typisk vandopløselig olieemulsion eller ren skæreolie, afhængigt af materialet) direkte til klinge-materiale-grænsefladen gennem dyser placeret ved begge klingestyr. Kølevæske smører samtidig knivens tænder, skyller spåner ud af spiserørene og afleder varme fra knivens krop. Spåntransportører eller opsamlingsbakker fjerner den spånfyldte kølevæske fra skærezonen og returnerer den til en sump, hvor spåner sætter sig ud, før kølevæsken recirkuleres.
Typer af vandrette højhastighedsbåndsavmaskiner
Den vandret båndsav kategorien omfatter flere forskellige maskinkonfigurationer, som hver er egnet til forskellige produktionsvolumener, materialetyper og automatiseringsniveauer. Valg af den korrekte maskintype til applikationen forhindrer dyr over- eller underspecifikation.
| Maskintype | Automatiseringsniveau | Bedste applikation | Typisk kapacitet |
| Semi-automatisk gravity feed | Semi-auto | Jobbutikker, opskæring af små partier | Op til 250 mm rund |
| Semi-automatisk hydraulisk fremføring | Semi-auto | Blandede materialebutikker, medium batch | Op til 400 mm rund |
| Fuldautomatisk enkeltkolonne | Fuldautomatisk | Skæring i høj volumen | Op til 500 mm rund |
| Fuldautomatisk dobbeltsøjle | Fuldautomatisk / CNC | Tungt konstruktionsstål, store profiler | Op til 1.000 mm rund eller firkantet |
| Bundt skærebåndsav | Fuldautomatisk | Behandling af rør, rør og stangbundter | Bundtbredde op til 600 mm |
| Gerings- / vinkelskåret båndsav | Halv/fuldautomatisk | Konstruktionsstål, rammer, vinkelsnit | Vinkler fra 0° til 60° |
Dobbelt-søjle vs. Enkelt-søjle design
Den single-column design, where the saw bow pivots on a single vertical post, is the most common configuration for machines up to 400–500 mm capacity. It is mechanically simpler and less expensive but exhibits some bow flex under heavy cutting loads on large cross-sections. The double-column design uses two vertical guide columns — one on each side of the cutting zone — through which the saw bow travels vertically on precision linear guides. This eliminates bow deflection entirely, making it the preferred design for cutting capacities above 500 mm, high-tolerance applications, and production environments where consistent squareness on every cut is non-negotiable.
Bladvalg til højhastigheds vandrette båndsave
Den blade is the most consumable and performance-critical component of any højhastighedsbåndsav machine . Korrekt klingevalg - tilpasset det specifikke materiale, tværsnit og skærehastighed - bestemmer skærekvalitet, klingelevetid og pris pr. snit mere end nogen anden driftsvariabel.
Valgmuligheder for knivmateriale
Højhastigheds horisontale båndsave bruger en af tre primære bladmaterialetyper. Bi-metal klinger er de mest udbredte: en højhastighedsstål (HSS) tandsektion med elektronstråle svejset til en fleksibel bagside af legeret stål. De tilbyder en fremragende balance mellem tandhårdhed, støttefleksibilitet og omkostninger og er velegnede til hele spektret af jernholdige og ikke-jernholdige metaller. Klinge med hårdmetal brug tandspidser af wolframcarbid, der er loddet på et bimetalhus, hvilket giver 3-10 gange længere værktøjslevetid end standard bimetalklinger, når du skærer slibende eller seje materialer - titanium, Inconel, hærdet stål, støbejern og fiberforstærkede kompositter. Klinge i kulstofstål bruges ved lavere hastigheder til skæring af bløde materialer såsom træ, plast og ikke-jernholdige metaller, hvor tandhårdheden er mindre kritisk, og omkostningsminimering er prioriteret.
Konfiguration af tandstigning og sæt
Tandstigning - udtrykt som TPI (tænder pr. tomme) eller i millimeter - vælges baseret på tværsnittet af det materiale, der skæres. Den grundlæggende regel er, at mindst 3-6 tænder skal være i kontakt med materialet på et hvilket som helst tidspunkt under skæringen for at forhindre tandafskalning, vibrationer og dårlig overfladefinish. Tyndvæggede rør og stang med lille diameter kræver højere TPI (10-14 TPI), mens store solide barrer bruger grovere stigninger (1,5-3 TPI) for at give tilstrækkelig spiserørsplads til spånevakuering. Blade med variabel stigning - hvor tandafstanden veksler mellem to forskellige stigninger - bruges i vid udstrækning på produktionsmaskiner, fordi de reducerer harmoniske vibrationer og skærestøj sammenlignet med knive med konstant stigning, hvilket forlænger både knivens levetid og maskinens levetid.
Anbefalede klingehastigheder efter materiale
Indstilling af den korrekte klingehastighed for det materiale, der skæres, er en af de vigtigste driftsparametre på en højhastighedsbåndsav. At løbe for hurtigt genererer overskydende varme og for tidlig klingesvigt; at køre for langsomt reducerer produktiviteten uden at forbedre knivens levetid. Følgende tabel giver generel vejledning:
| Materiale | Anbefalet knivhastighed (m/min) | Bladtype |
| Kulstoffattigt stål | 60-90 | Bi-metal |
| Rustfrit stål (304/316) | 30-60 | Bi-metal eller hårdmetal-spids |
| Værktøjsstål / legeret stål | 20-50 | Hårdmetal-spids |
| Aluminiumslegeringer | 300-600 | Bi-metal (grov tonehøjde) |
| Kobber/messing | 100-200 | Bi-metal |
| Titanium | 15-30 | Hårdmetal-spids |
| Plast / HDPE | 300-800 | Kulstofstål eller bimetal |
| Hårdttræ | 400-900 | Kulstofstål |
Nøgle tekniske specifikationer, der skal vurderes ved køb
Når man sammenligner vandret højhastighedsbåndsavmaskines fra forskellige producenter giver en klar forståelse af kernespecifikationerne mulighed for meningsfuld side-om-side-evaluering i stedet for at stole på markedsføringskrav alene.
- Skærekapacitet (rund / firkantet / rektangel): Den maximum cross-section dimensions the machine can accept. For example, 350 mm round × 350 mm × 250 mm rectangle. Always verify that the capacity applies to the full range of cut angles if a mitering function is included.
- Klingehastighedsområde (m/min): Den minimum and maximum blade velocity. A wider range — such as 20–400 m/min — provides greater material flexibility than a narrow range. Confirm whether the speed control is stepped (discrete gear ratios) or continuously variable via VFD.
- Blade dimensioner: Længde, bredde og tykkelse af det kompatible blad. Klingedimensioner er maskinspecifikke; Bekræft tilgængelighed og pris for udskiftning af knive før køb, især for ikke-standardstørrelser.
- Motoreffekt (kW): Drivmotorkraften bestemmer maskinens evne til at opretholde knivhastigheden under skærebelastning. For tunge strukturelle sektioner forhindrer højere motoreffekt (7,5 kW og derover) at klingen går i stå og overophedes.
- Foderkontroltype: Tyngdekraft, hydraulisk eller servostyret hydraulik. Servostyret tilførsel med konstant belastningsfeedback er den mest effektive mulighed for variable materialetyper og tværsnit.
- Skrueklemmekraft (kN): Større spændekraft muliggør sikker fastholdelse af store og hårde materialer uden at glide under skæring.
- Kølevæskesystem pumpe flowhastighed: Tilstrækkelig kølevæskeflow (typisk 10-30 liter/minut) er afgørende for klingeafkøling og spånevakuering ved høje skærehastigheder.
- Kontrolsystem: PLC med betjeningspanel, fuld CNC med touchscreen eller manuel styring. CNC-modeller tilbyder programmerbar lagring af skærelængde, mængde, hastighed og tilspændingshastighed for flere materialeforudindstillinger.
Automatiseringsfunktioner på moderne højhastighedsbåndsavmaskiner
Avanceret automatisering er en af de definerende egenskaber, der adskiller nutiden højhastigheds horisontale båndsavmaskiner fra deres forgængere. På fuldautomatiske CNC-modeller håndterer maskinen den komplette skærecyklus - materialefremføring, skruestikfastspænding, klingenedstigning, detektering af skæreafslutning, skruestikudløsning, deleudkast og tilbagevenden til udgangsposition - uden nogen operatørindblanding mellem skærene. Dette gør det muligt for én operatør at overvåge flere maskiner samtidigt, hvilket dramatisk reducerer arbejdsomkostningerne pr. styk.
Automatiske materialefodringssystemer
Automatiske stangfødere bruger en servodrevet shuttle skruestik, der griber fat i stangen og fremfører den med den programmerede skærelængde efter hver cyklus. Bundelæssere i magasinstil indekserer automatisk nye stænger eller rør fra et forudindlæst bundt til skærepositionen, når den forrige stang er opbrugt. Disse systemer, kombineret med en automatisk færdig-del-transportør eller deleopsamler på udgangssiden, skaber en fuldstændig uovervåget skærecelle, der er i stand til at køre kontinuerligt gennem et skift med kun periodisk materialegenopfyldning.
Adaptiv tilførselshastighedskontrol
Adaptiv tilspændingshastighedskontrol - også kaldet konstant belastning eller intelligent tilførselsstyring - overvåger kontinuerligt drivmotorstrømmen som en proxy for skæremodstand. Når motorbelastningen stiger over sætpunktet (hvilket indikerer, at klingen skærer for aggressivt), reducerer systemet automatisk tilspændingshastigheden. Når belastningen falder under sætpunktet, øges tilspændingshastigheden. Dette holder klingen i drift med den optimale spånbelastning til enhver tid uanset variationer i materialehårdhed, ændringer i tværsnit (såsom at støde på en hul rørsektion i en solid runde) eller klingeslidprogression - maksimerer både klingelevetid og skærehastighed samtidigt.
Detekterings- og sikkerhedssystemer for ødelagte blade
Produktionsmaskiner indeholder sensorer til detektering af knækkede knive - typisk nærhedskontakter eller knivspændingsmonitorer - der øjeblikkeligt stopper skærecyklussen og genererer en alarm, hvis klingen går i stykker eller bliver slap. Dette forhindrer beskadigelse af emnet, klingestyrene og maskinstrukturen fra en løs klinge og muliggør hurtig fejldiagnose og klingeudskiftning. Yderligere sikkerhedsfunktioner på moderne maskiner omfatter krav til tohåndskontrol til manuelle betjeninger, lysgardiner omkring skærezonen, sammenlåste kabinetafskærmninger og hydraulisk trykovervågning, der forhindrer savbuen i at sænke sig uden bekræftet skruestik.
Anvendelser på tværs af industrier
Højhastigheds horisontale båndsave tjene som primært udstyr til forberedelse af materialer på tværs af en bemærkelsesværdig bred vifte af fremstillings- og fremstillingsindustrier. Maskinens evne til at skære stort set ethvert massivt eller hult tværsnitsmateriale rent og effektivt gør den til en af de mest universelt anvendelige værktøjsmaskiner i et produktionsmiljø.
- Metalservicecentre og stålaktionærer: Højvolumen skåret-til-længde forarbejdning af stangmateriale, strukturelle sektioner, rør og rør fra fulde møllelængder til kundespecificerede størrelser. Produktionshastigheder på automatiske linjer kan overstige 200-500 snit pr. skift for stang med lille diameter.
- Rumfarts- og forsvarsproduktion: Præcisionsblankning af titanium, aluminiumslegering og nikkel superlegering til efterfølgende bearbejdning til strukturelle komponenter, motordele og landingsstelelementer. Snævre tolerancer på skærelængde og firkantethed er afgørende for at minimere fjernelse af bearbejdningsmateriale.
- Fremstilling af bilkomponenter: Skæring af stål- og aluminiumstænger til emner til smedning, bearbejdning til motorkomponenter, transmissionsdele, ophængselementer og fastgørelseselementer. Høje cyklushastigheder og ensartet stykvægt er afgørende for nedstrøms smedning og bearbejdning.
- Fremstilling af konstruktionsstål: Tilskæring af H-bjælker, I-bjælker, kanaler, vinkler og hule strukturelle sektioner (HSS) i længden til stålkonstruktionsprojekter. Geringsbåndsave med vinkelskruestik er særligt værdifulde til at skære forbindelsesvinkler og rammesamlinger.
- Fremstilling af værktøj og matrice: Skæring af højhastighedsstål og legeret stålblokke og runder til efterfølgende EDM-bearbejdning, slibning og varmebehandling til stanser, matricer og formværktøjer.
- Forarbejdning af plast og kompositter: Højhastighedsskæring af akryl, HDPE, nylon, PTFE og fiberforstærkede plastprofiler og stænger. Den gnistfrie skærevirkning og den justerbare hastighed gør vandrette båndsave at foretrække frem for slibende skæremetoder til mange ingeniørplast.
- Møbel- og træfremstilling: Højhastigheds horisontale båndsave adapted for wood use cut large timber logs, laminated beams, and hardwood billets with cleaner kerf and less material waste than circular saws for equivalent cross-sections.
Vedligeholdelse bedste praksis for maksimal maskinoppetid
Konsekvent forebyggende vedligeholdelse er den vigtigste enkeltfaktor for at opretholde ydeevne, nøjagtighed og levetid for en vandret højhastighedsbåndsavmaskine . Følgende praksis repræsenterer minimumsvedligeholdelsesdisciplinen for et produktionsmiljø:
- Daglig knivinspektion: Undersøg knivene ved starten af hvert skift for afhuggede eller manglende tænder, revner i knivens bagside og tegn på tab af knivsæt. En klinge, der viser disse tegn, skal udskiftes med det samme, ikke køre, indtil fejl.
- Vejledning til inspektion og udskiftning af indsats: Kontroller hårdmetalstyreindsatser og rullelejer for slitage ugentligt. Slidte føringer tillader klingeafbøjning, der giver ikke-firkantede snit og accelererer klingetræthed. Udskift indsatser proaktivt i stedet for at vente på synlige skader.
- Verifikation af knivspænding: Kontroller knivspændingen ved starten af hvert skift ved hjælp af maskinens spændingsindikator. Underspændte klinger vandrer; overspændte knive bliver hurtigt trætte. Følg klingeproducentens anbefalede spænding for den specifikke klingebredde og -tykkelse.
- Kølevæskekoncentration og renhed: Kontroller kølevæskekoncentrationen (typisk 6–10 % for vandopløselig olie) ugentligt ved hjælp af et refraktometer og efterfyld efter behov. Udskift den fulde kølevæskepåfyldning månedligt, eller når der detekteres forurening med trampolie, spåner eller bakterievækst. Beskidt kølevæske reducerer køleeffektiviteten og fremmer knivens korrosion.
- Hjuljustering og bladsporing: Kontroller, at klingen sporer centralt på begge hjulkroner og ikke berører hjulflangerne under drift. Fejljusterede hjul forårsager hurtigt slid på knivens bagkant og udmattelsesrevner. Juster igen efter fabrikantens specifikationer, når der observeres problemer med bladsporing.
- Hydraulisk system service: Skift hydraulikolie og filtre med producentens anbefalede interval (typisk årligt). Kontroller hydraulikslanger og fittings for utætheder hver måned. Overvåg det hydrauliske tryk på nøglepunkter i systemet for at registrere pumpeslid eller ventilnedbrydning, før det forårsager funktionsproblemer.
- Inspektion af drivhjul og tomgangshjulslejer: Tjek hjullejer for støj, ruhed og slør hvert kvartal. Defekte hjullejer forårsager ustabilitet i bladets sporing, og hvis de ikke fanges tidligt, kan det resultere i katastrofalt klingesvigt og maskinskade.
Førende producenter af horisontale højhastighedsbåndsavmaskiner
Den global market for vandret båndsavmaskines betjenes af producenter lige fra europæiske premiummærker med dyb ingeniørarv til konkurrencedygtige asiatiske producenter, der tilbyder stærk værdi til mellempriser. At forstå landskabet hjælper købere med at tilpasse leverandørvalget til kvalitetskrav, serviceforventninger og budgetbegrænsninger.
- Behringer (Tyskland): Behringer, der er bredt anset for at være det globale benchmark for højtydende båndsavemaskiner, producerer fuldautomatiske og CNC-båndsave til de mest krævende rumfarts-, bil- og stålkonstruktionsapplikationer. Deres HBE- og HBP-serie dobbeltsøjlemaskiner er specifikationsreferencer for højvolumenproduktionsmiljøer.
- Kasto (Tyskland): Endnu en tysk producent med speciale i fuldautomatiske save- og opbevaringssystemer. Kastos KASTOTEC- og KASTAMILL-serier er fremtrædende i europæiske metalservicecentre og luftfartsforsyningskæder.
- Amada Machine Tools (Japan): Amadas HA- og HFA-serier horisontale båndsave bruges i vid udstrækning på asiatiske og globale produktionsmarkeder. Kendt for pålidelighed, præcision og omfattende eftersalgssupportnetværk.
- MEP (Italien): Italiensk producent, der producerer et omfattende udvalg af manuelle, halvautomatiske og fuldautomatiske horisontale båndsave. Stærk tilstedeværelse på europæiske fremstillings- og metalbearbejdningsmarkeder.
- DoAll (USA): Et historisk amerikansk båndsavmærke med en bred vifte af horisontale maskiner til jobbutikker og produktionsmiljøer i hele Nordamerika.
- Cosen (Taiwan): En af de førende taiwanske producenter af horisontale båndsave, der tilbyder konkurrencedygtige halvautomatiske og fuldautomatiske maskiner i mellemklassen, bredt distribueret i Nordamerika, Europa og Sydøstasien.
- Everising (Taiwan) / Clausing (USA — taiwansk OEM): Populær i jobshop- og uddannelsesmarkedssegmentet, der tilbyder omkostningseffektive horisontale båndsave med solid ydeevne til mellemkrævende applikationer.
Omkostningsovervejelser og investeringsafkast
Kapitalinvestering i en vandret højhastighedsbåndsavmaskine spænder over en bred vifte afhængig af skærekapacitet, automatiseringsniveau og mærkeoprindelse. Entry-level semi-automatiske maskiner fra asiatiske producenter starter ved cirka USD 8.000–20.000 for kapaciteter op til 250 mm runde. Mellemklasse fuldautomatiske enkeltsøjlemaskiner fra taiwanske og europæiske producenter med CNC-styring koster typisk USD 30.000–80.000. Kraftige dobbeltsøjlede CNC-maskiner fra premium tyske eller japanske producenter til kapaciteter over 500 mm kan variere fra USD 150.000 til over USD 500.000 for nøglefærdige systemer med automatiseret fremføring og håndtering af dele.
Den ROI calculation for a production band saw should account for several factors beyond the purchase price. Blade cost per cut is a critical metric: a carbide-tipped blade costing USD 400–800 that produces 5,000–15,000 cuts delivers a blade cost of USD 0.03–0.15 per cut — far lower than the equivalent tooling cost on a cold saw or abrasive cutoff machine. Labor savings from automation are typically the largest ROI driver: a fully automatic line that eliminates two manual positions per shift generates labor savings that frequently pay back the machine investment in 12–36 months in high-labor-cost markets. Energy efficiency, scrap reduction from improved cut accuracy, and downstream machining time savings from better cut quality further strengthen the financial case for premium machine investment.




Hvis du er interesseret i vores rundsavsmaskine eller produktionslinje, bedes du kontakte os
KONTAKTOPLYSNINGER
Zhejiang Jingweite Machine Tool Co.,Ltd.
- No.661 Jiyi Road, Wanghai Hi-tech Industrial Park, Haiyan, Jiaxing City, Zhejiang-provinsen
- TEL:+86-0573-86035661
- E-Mail: [email protected]
Produkter
Hurtigt link
Nyheder
Mobil terminal
